


Точность розлива напитков: где линия её теряет
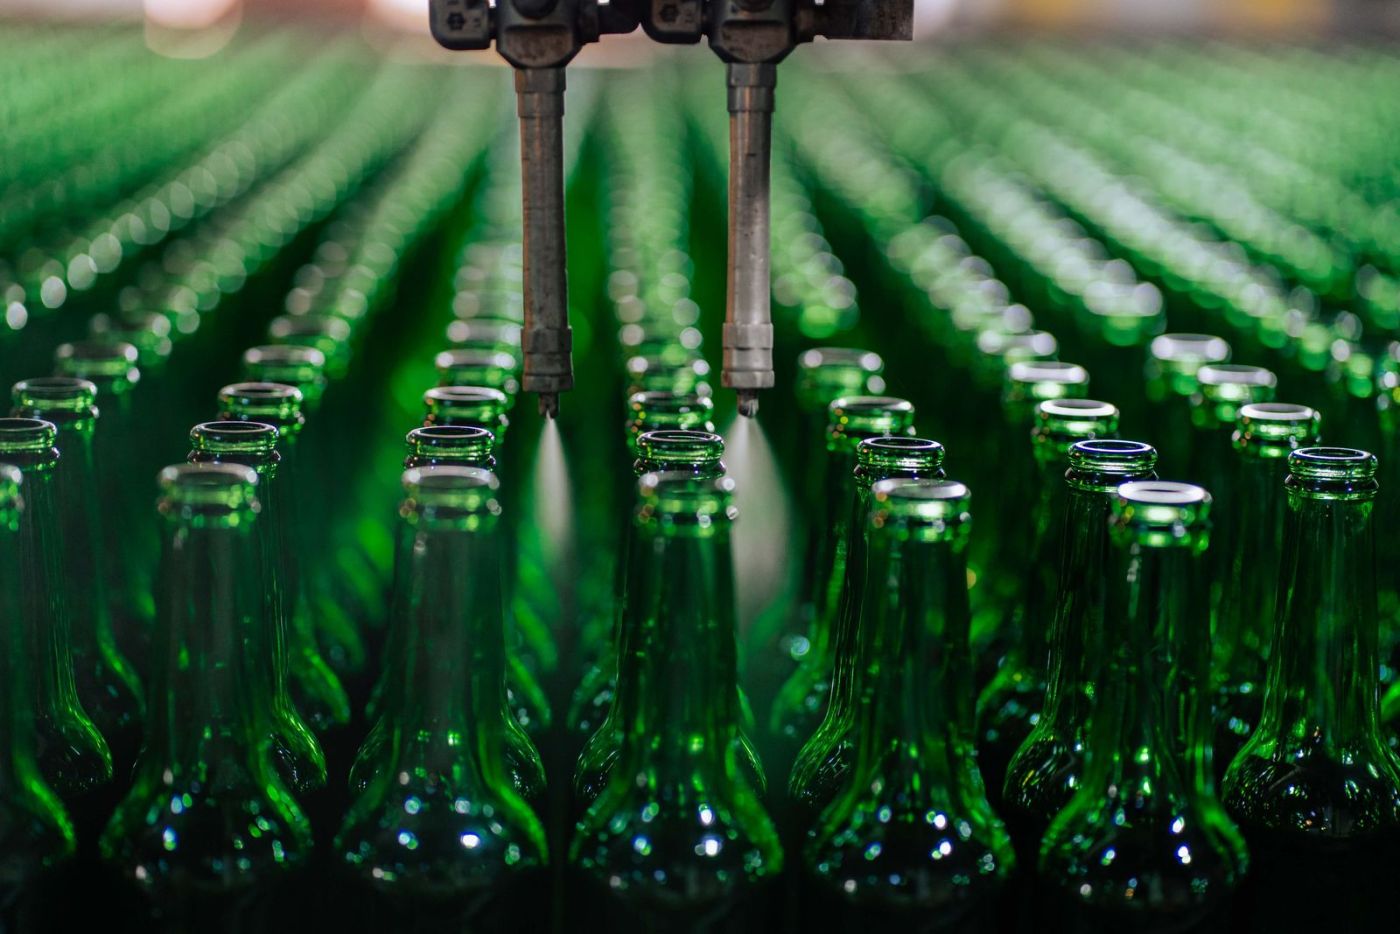
Разливочная машина производительностью 12 000 бутылок в час, работающая одну смену в день 250 дней в году, при переливе 1,5% теряет примерно 180 000 литров продукта ежегодно. Никто не подписывается под такой цифрой. Она складывается постепенно — капающая форсунка, пенящийся резервуар, продукт, который густеет после обеда, — и к тому моменту, когда кто-то удосужится взвесить бутылку, потери уже два года считаются нормой.
Точность розлива обычно воспринимают как характеристику машины. На практике это свойство всей линии, и большая часть того, что влияет на цифру, находится вне дозирующего насоса.
Пена — это ошибка измерения, а не косметический дефект
Тонкие жидкости — вода, осветлённый сок, готовый чай, низковязкий сироп — пенятся при падении в тару. Объёмный дозатор этого не замечает: он выдаёт 500 мл и движется дальше. В бутылке теперь 500 мл жидкости плюс 30 мл пены, и датчик уровня показывает завышенное значение. Операторы реагируют единственным доступным способом — уменьшают объём дозирования. В итоге с завода уходит бутылка, которая на линии выглядела правильно, а на полке после оседания пены оказывается недолитой.
Работают два решения, и они закрывают разные половины проблемы:
- Погружные сопла. Сопло опускается до дна тары и поднимается по мере наполнения, поэтому жидкость поступает под поверхность и не имеет свободного падения с аэрацией. Самое дешёвое эффективное изменение, и оно необходимо на любой линии производительностью выше 6 000 бутылок в час.
- Деаэрация и стабильное противодавление. Деаэратор удаляет воздух, уже содержащийся в продукте; стабильное давление в напорном баке разливочного устройства предотвращает подсос нового воздуха через клапан. Для газированных и горячеразливаемых продуктов необходимо и то, и другое. Для негазированной воды обычно достаточно одного.
Проверьте, какой именно способ розлива вы приобрели. Линии, которые наполняют по уровню, а не по объёму — что типично для прозрачных жидкостей в прозрачных бутылках — дают отклонение в противоположную сторону: по весу норма, по внешнему виду недолив. Корректировка для розлива по уровню не совпадает с корректировкой для объёмного розлива.
Продукт меняется между утренней и дневной партией
Вязкость — не фиксированное значение из спецификации, а функция температуры и сдвига. Соус, который легко перекачивается при 65 °C, становится неперекачиваемым при 40 °C. Крем, который чисто разливается в начале смены, начинает тянуться, как только бункер остывает, а пигмент оседает.
Симптом легко истолковать неверно. Утренние партии весят правильно, дневные уходят в сторону, и первая мысль — виноваты уплотнения насоса или тензодатчик. На самом деле дозировочная камера теперь заполняется дольше, поэтому клапан с временным управлением закрывается слишком рано.
Решается это термически, а не электронно:
- Бункер с рубашкой и водяным контуром, удерживающий продукт в пределах нескольких градусов от температуры розлива.
- Медленная мешалка, поддерживающая твёрдые частицы и пигменты во взвешенном состоянии — медленная, потому что быстрое перемешивание захватывает воздух, а это уже следующая проблема.
- Параметры рецептуры, хранящиеся для каждого продукта, чтобы линию не приходилось перенастраивать с нуля при каждом изменении плана.
Капание и тянущиеся нити списывают на уплотнение
Вязкий продукт образует нить между соплом и тарой в конце каждого хода. Эта нить попадает на зону запайки. Затем на станцию укупорки или запайки поступает рекламация о протечках, а первопричина находится на две станции выше по потоку.
Замедление машины не решает проблему: снижается производительность, а нить всё равно образуется. Что действительно работает — это механический отрез в конце хода: сопло с отсечкой хвоста физически перерезает столб продукта, — в сочетании с коротким подсасыванием, которое втягивает последние несколько миллиметров обратно в сопло. На жидких продуктах обычно достаточно одного подсасывания. На пастах нужны оба механизма, и синхронизация между ними важнее, чем каждая из настроек по отдельности.
Переналадка — вот где скрываются настоящие деньги
Линия, на переналадку формата которой уходит два часа, не является гибкой линией, что бы ни говорилось в рекламном проспекте. При шести переналадках в неделю вы теряете целую смену; при ежедневных переналадках на трёх SKU купленная вами производительность так и не существовала.
Реалистичная цель для линии розлива напитков — 15–30 минут, без инструментов, с параметрами, вызываемыми из рецепта, а не выставляемыми вручную. Чтобы это было реально, должны выполняться три условия:
- Сменные части формата заменяются вручную, без гаечных ключей, и хранятся на машине, а не в кладовой.
- Рецепт хранит объём розлива, тайминг сопел, шаг конвейера и момент затяжки укупорочной головки вместе — а не только объём.
- Направляющие и сменные детали имеют шпоночную фиксацию, поэтому их можно установить только одним способом. Большая часть времени переналадки уходит на исправление детали, установленной задом наперёд.
Гигиена, которую действительно можно проверить
Аудиты по безопасности пищевой продукции не спрашивают, является ли машина «гигиеничной». Они запрашивают отделку поверхности, путь дренажа и запись об очистке. Конструктивные решения определяют, насколько легко дать эти ответы:
- Поверхности, контактирующие с продуктом — Ra ≤ 0,8 мкм, сталь 304 или 316L в зависимости от содержания хлоридов в продукте. Именно кислые соки и солёные соусы выводят на первый план необходимость марки 304.
- Отсутствие тупиковых участков. Каждый трубопровод либо имеет уклон для слива, либо омывается потоком CIP. Горизонтальный участок с закрытым клапаном на конце — это резервуар для бактерий со сливной пробкой.
- Проверяемый охват CIP. Расход, температура, концентрация и время, регистрируемые по каждому циклу, — и такая схема расположения моющих головок, которая обеспечивает омывание верхней части резервуара, а не только стенок.
- Пищевая смазка для цепей и направляющих над зоной открытой тары с документированным графиком смазки.
Что указать в спецификации до подписания договора
Большая часть издержек от неудачного выбора фасовочного оборудования проявляется уже после монтажа. Вот пункты, которые стоит зафиксировать в письменном виде:
| Пункт | Что запросить | Почему это важно |
|---|---|---|
| База точности | ±% от заданного объёма или ±г, указывается для вязкости конкретного продукта, измеряется на вашем продукте | Паспортная точность измеряется на воде |
| Протокол испытаний | 30-минутный прогон на вашем продукте, взвешивание 30 контейнеров подряд, результаты передаются заказчику | Показывает дрейф, а не только точечную проверку |
| Способ дозирования | Объёмный, по уровню или массовый расход — указывается явно | Определяет влияние пены и вязкости на ваш процесс |
| Переналадка | Замеренное время для двух ваших наиболее распространённых форматов, с оператором, который будет её выполнять | У поставщика замеры выполняет техник |
| Тип сопла | Отсечка струи, подсасывание, погружной ход — с диаграммой срабатывания | Именно здесь решаются вопросы капель и пены |
| Чистота поверхности | Значение Ra для деталей, контактирующих с продуктом, марка материала под продукт | Доказательство для аудита и стойкость к хлоридам |
| Инженерные коммуникации | Расход воздуха при рабочем давлении, вода для CIP, электропитание на станцию | Доработка обходится дорого, если это выясняется поздно |
Вывод, который стоит взять с собой при покупке: выбирайте метод розлива, подходящий для вашего самого жидкого и самого густого продукта, а не для самого продаваемого. Лидер продаж — это продукт, который вы уже умеете запускать. А тот, что останавливает линию в два часа ночи, — совсем другой.
RonXin поставляет фасовочные машины и комплектные линии розлива напитков, а также прогонит ваш продукт на тестовой машине до того, как будет определена конфигурация линии — достаточно образцов и целевой производительности.